
热压焊常见问题分析图解——ZaX
使用条件:
●低温锡膏
●FLUX型号:Alpha CVP-520(低温)
●钢网厚度0.08mm,锡高100um左右
判别标准及问题分析:
1.Good&OK
2.短路
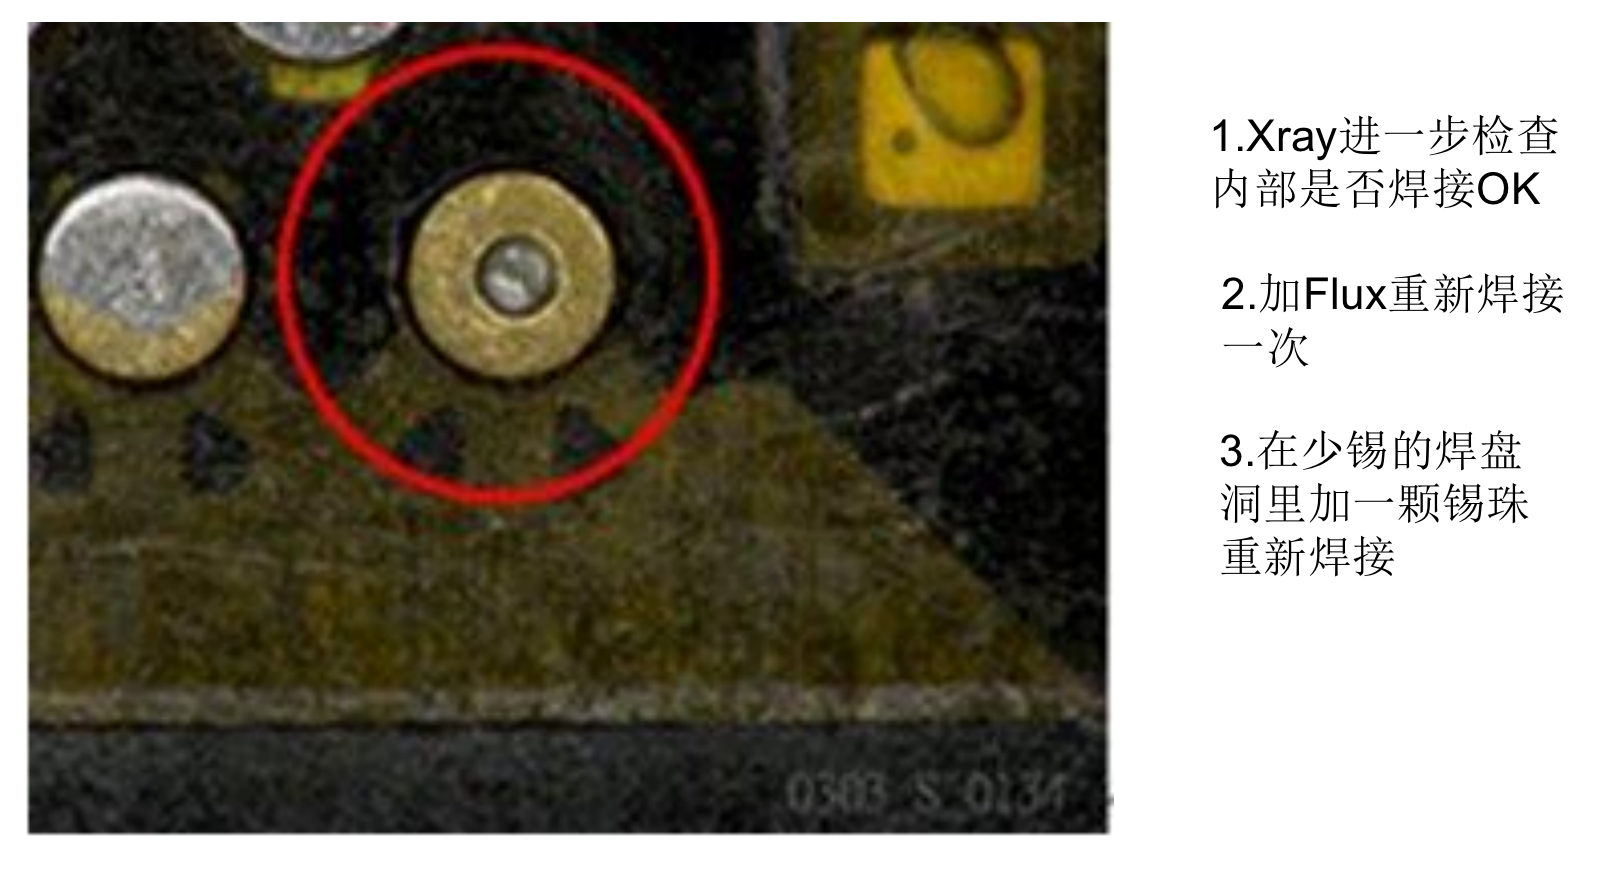
3.少锡
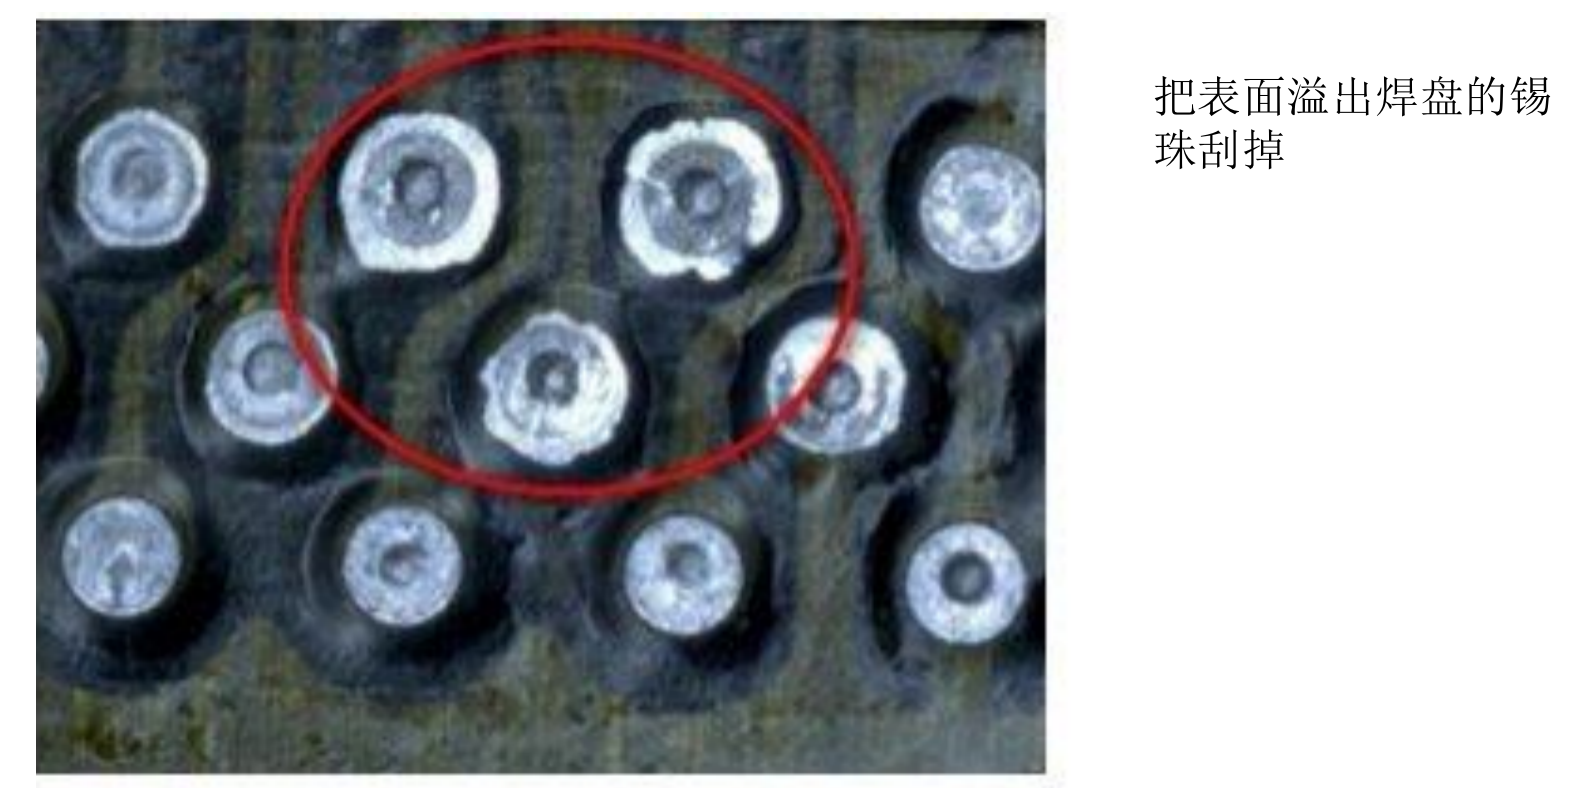
4.溢锡
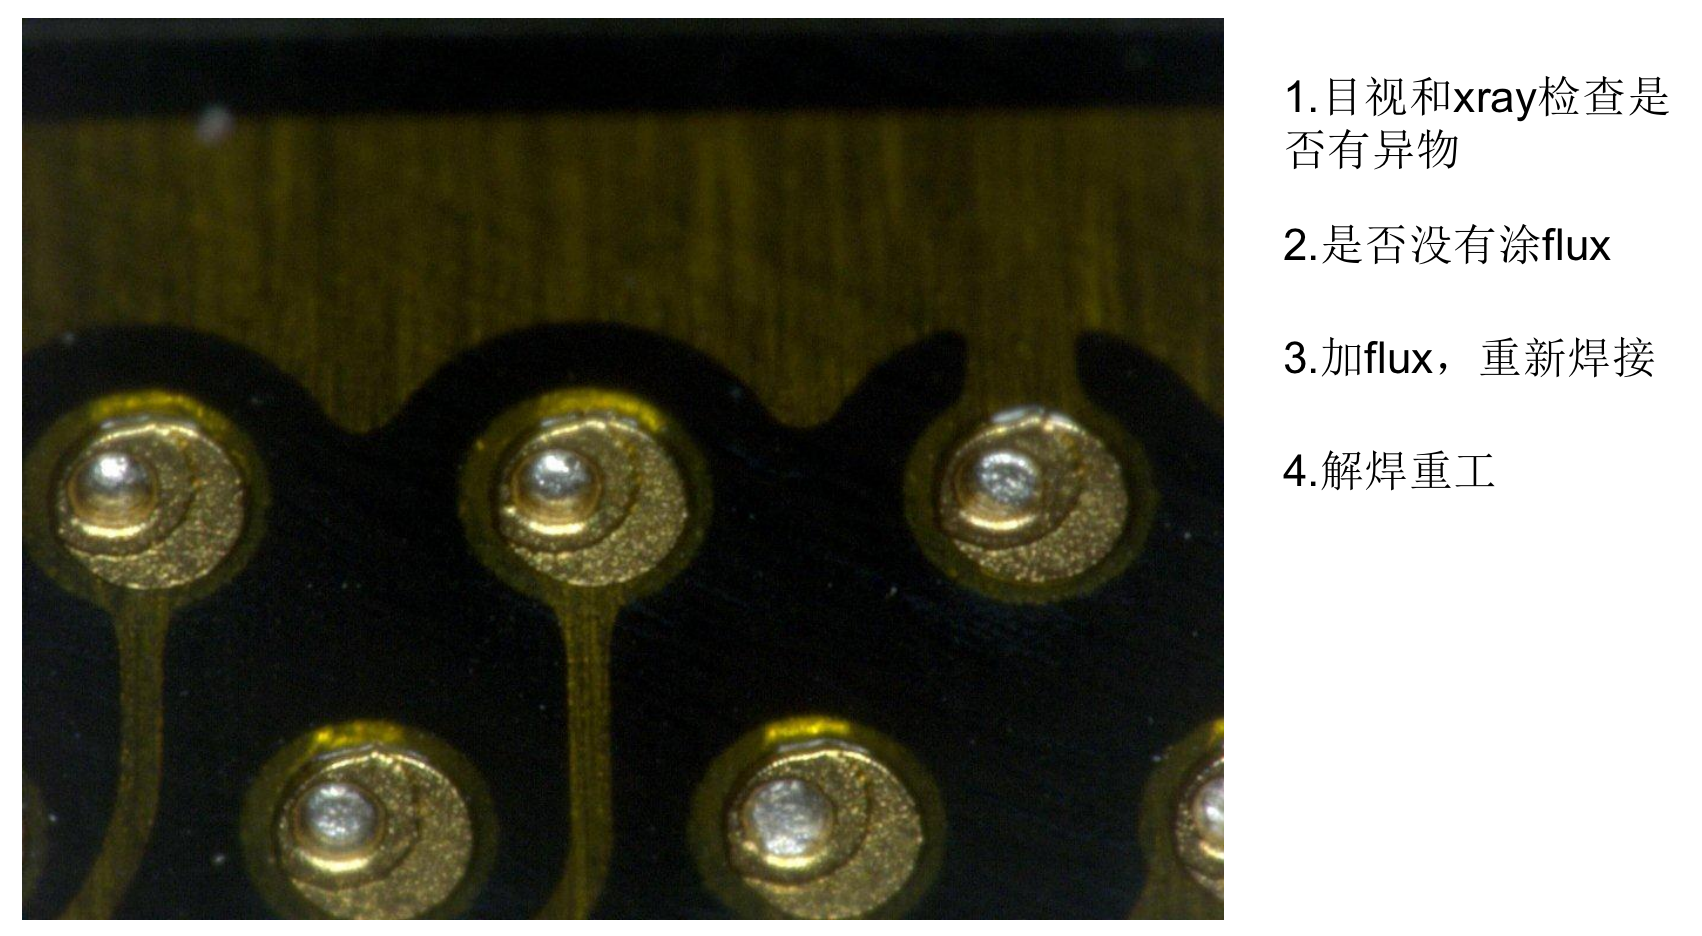
5.冷焊
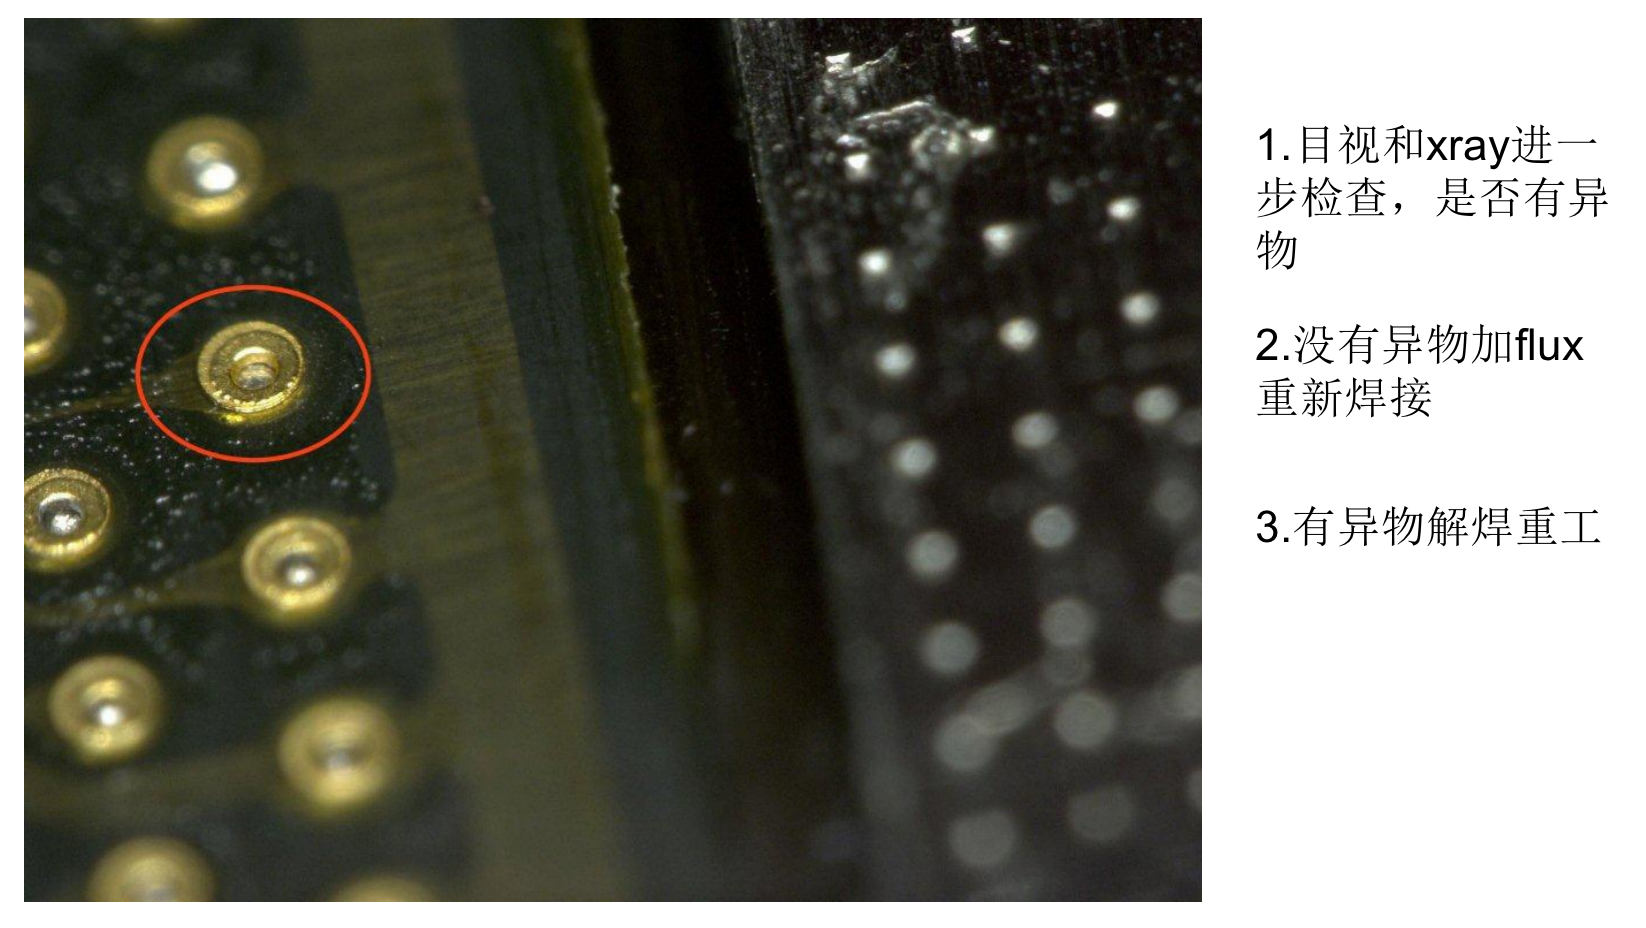
6.Open
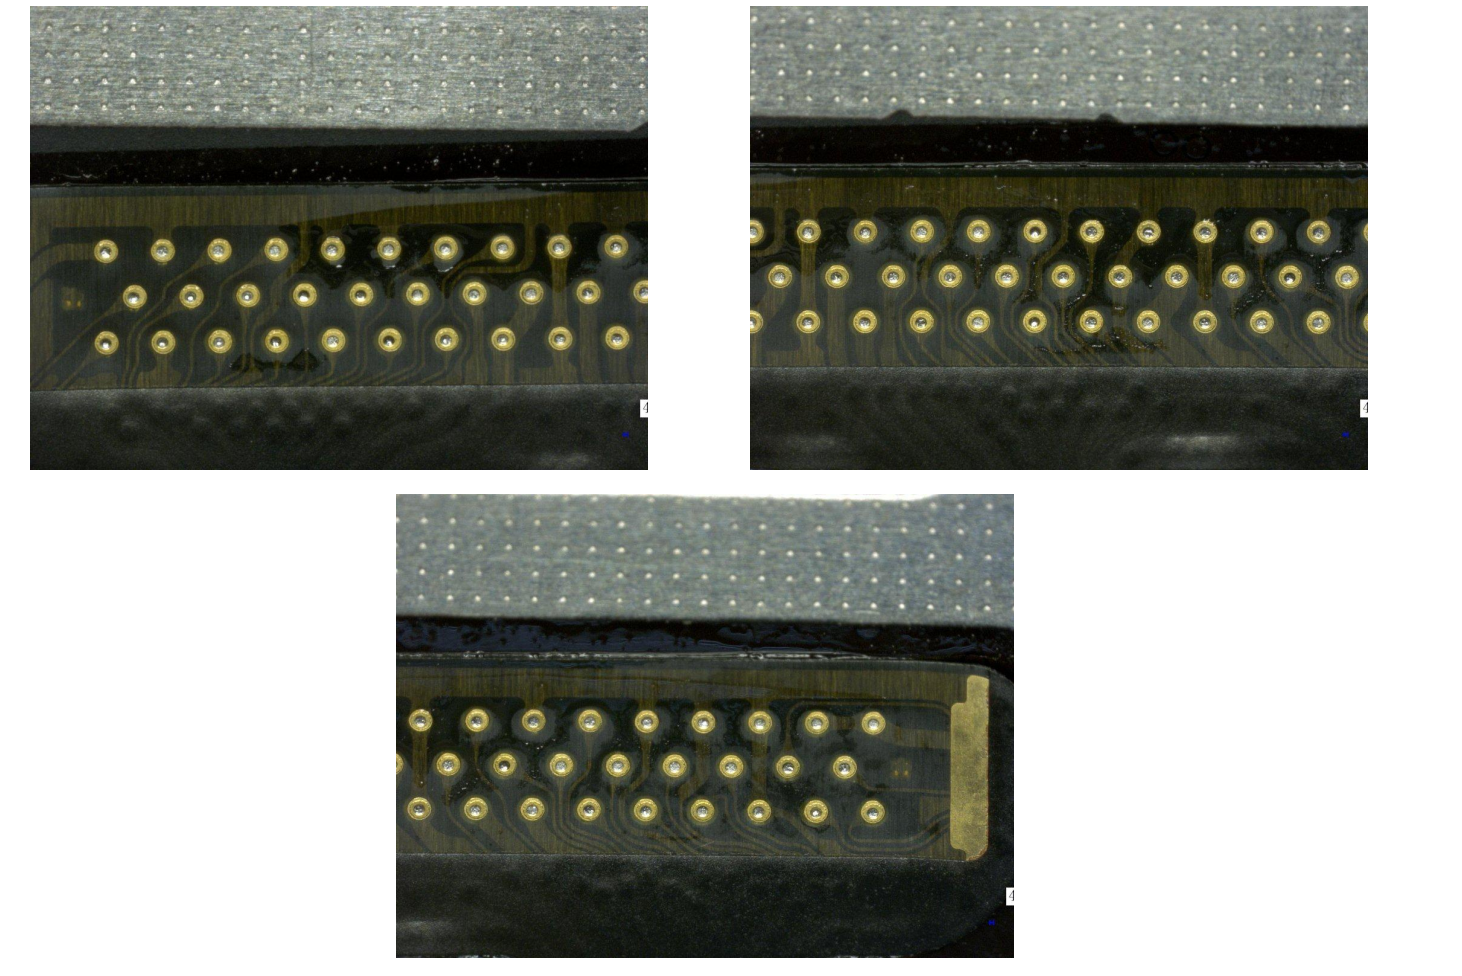
Good&OK
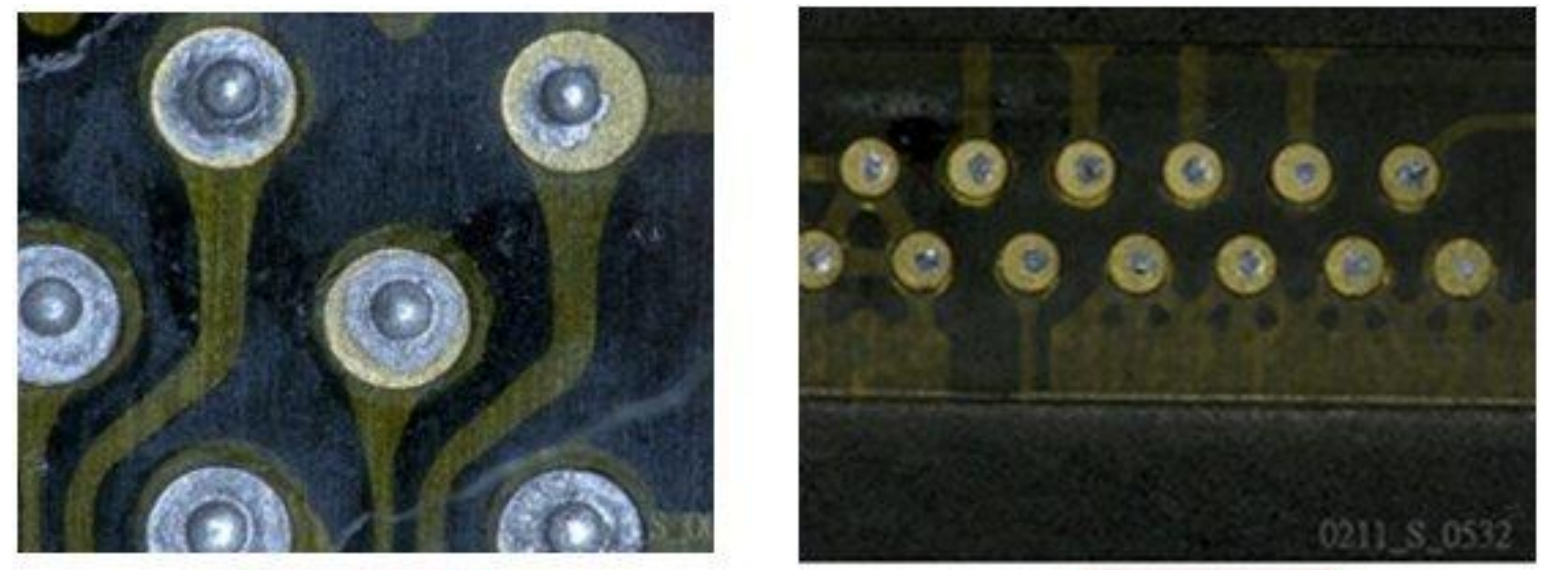
短路
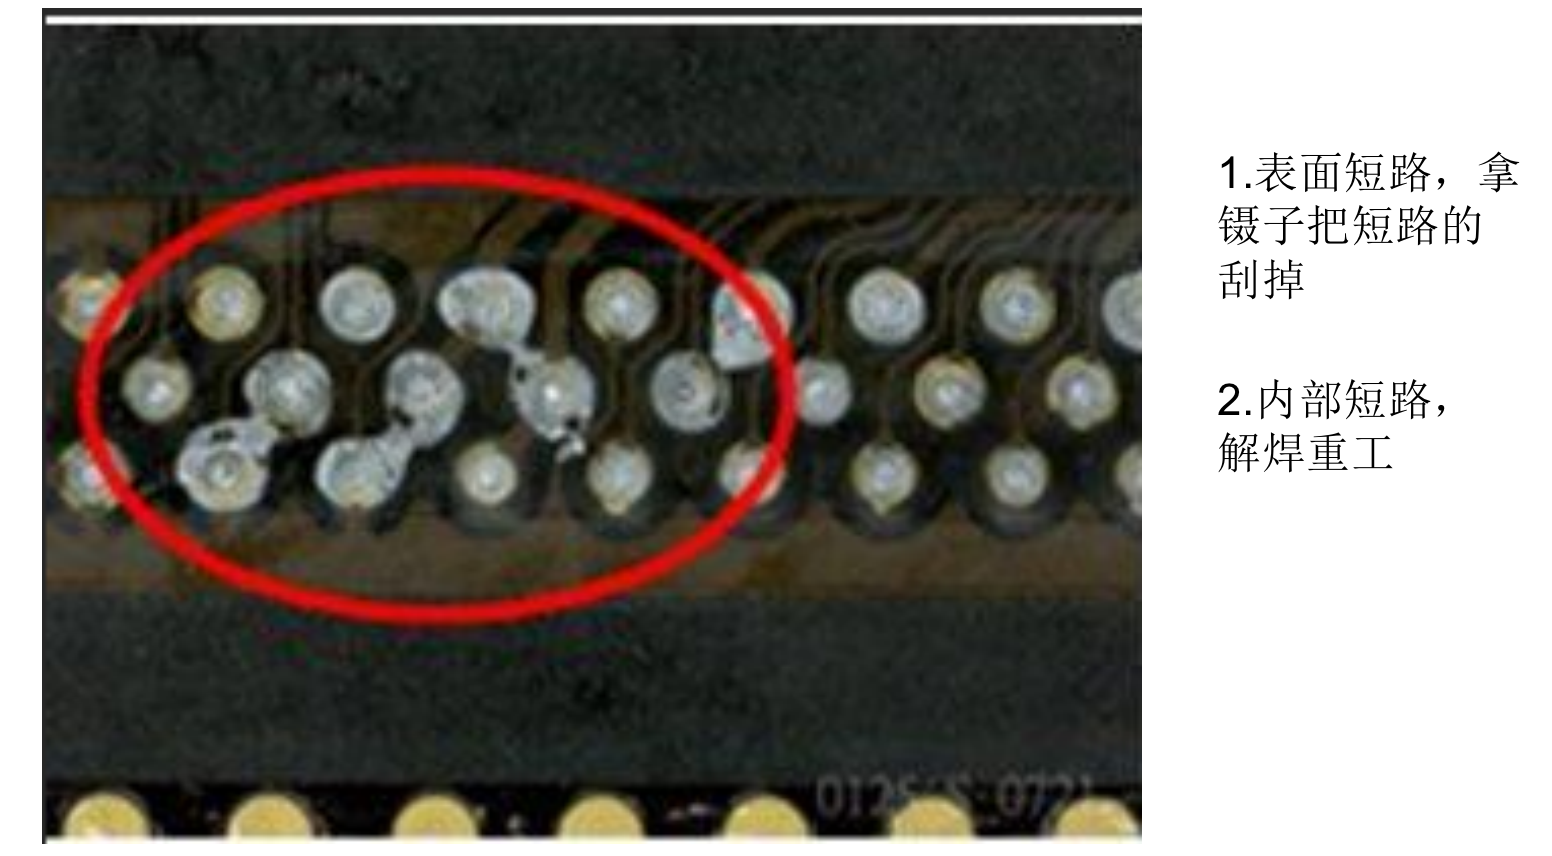
少锡
溢锡
冷焊
Open
- 上一篇:没有了;
- 下一篇:自动化设备定义——ZaX

-
激光焊接加工的局势发展走向 [2022-11-19]
随着激光焊接技术的广泛应用,人们对其进行了深入的讨论。针对其缺陷,利用其他热源的加热功能,提高激光对工件的加热。在坚持激光加热优势的基础上,选择激光等热源进行复合热源焊接,主要包括激光和电弧、激光和等离子弧、激光和感应热源复合焊接和双激光焊接。复合焊接可以提高焊接深度,改善接头功能,降低设备成本,提高焊接速度和生产率。总之,激光焊接生产效率高,加工质量稳定可靠,具有突出的经济和社会效益。在新设备、
-
一起来分析影响激光焊锡机点焊质量的因素 [2021-09-17]
从1960年科学家发明的苐一束激光束开始,人们就已经把激光加工作为科学生产力。 近年来,激光加工技术具有加工灵活、有利于提高生产效率的特点,因此在工业领域应用成熟而广泛。 激光焊接是一种利用高能量密度激光束作为热源的髙效精密焊接方法,与激光切割、激光打标一起构成了激光加工技术的“三驾马车”。 但是,与激光切割和激光打印相比,激光焊接的发展时间相对较短,工艺难度也较大。 其中,影响激光锡焊机点
-
激光焊的分类 [2022-05-10]
激光焊的分类一、按控制方式可分为:手动激光焊接机、自动激光焊接机、振镜激光焊接机。二、按激光可分为YAG激光焊接机、半导体激光焊接机、光纤激光焊接。激光焊接有两种基本模式:激光热导焊和激光深熔焊。前者使用的激光功率密度较低(105~106W/cm2)。工件吸收激光后,只达到表面熔化,然后通过热传导将热量传递到工件内部形成熔池。这种焊接方式熔化深度和深度相对较小。后者激光功率密度高(106~107W