
3C电子行业焊接介绍——ZaX
所有电子迴路控制皆以不同需求的设计与相搭应的导电材料发展歷程而有所不同,若以导电性考量来说 ,不同导电材料(金属/非金属) , 相对於不同产业链的发展与需求也逐步调整变化,近期是以石墨稀材料较热门。
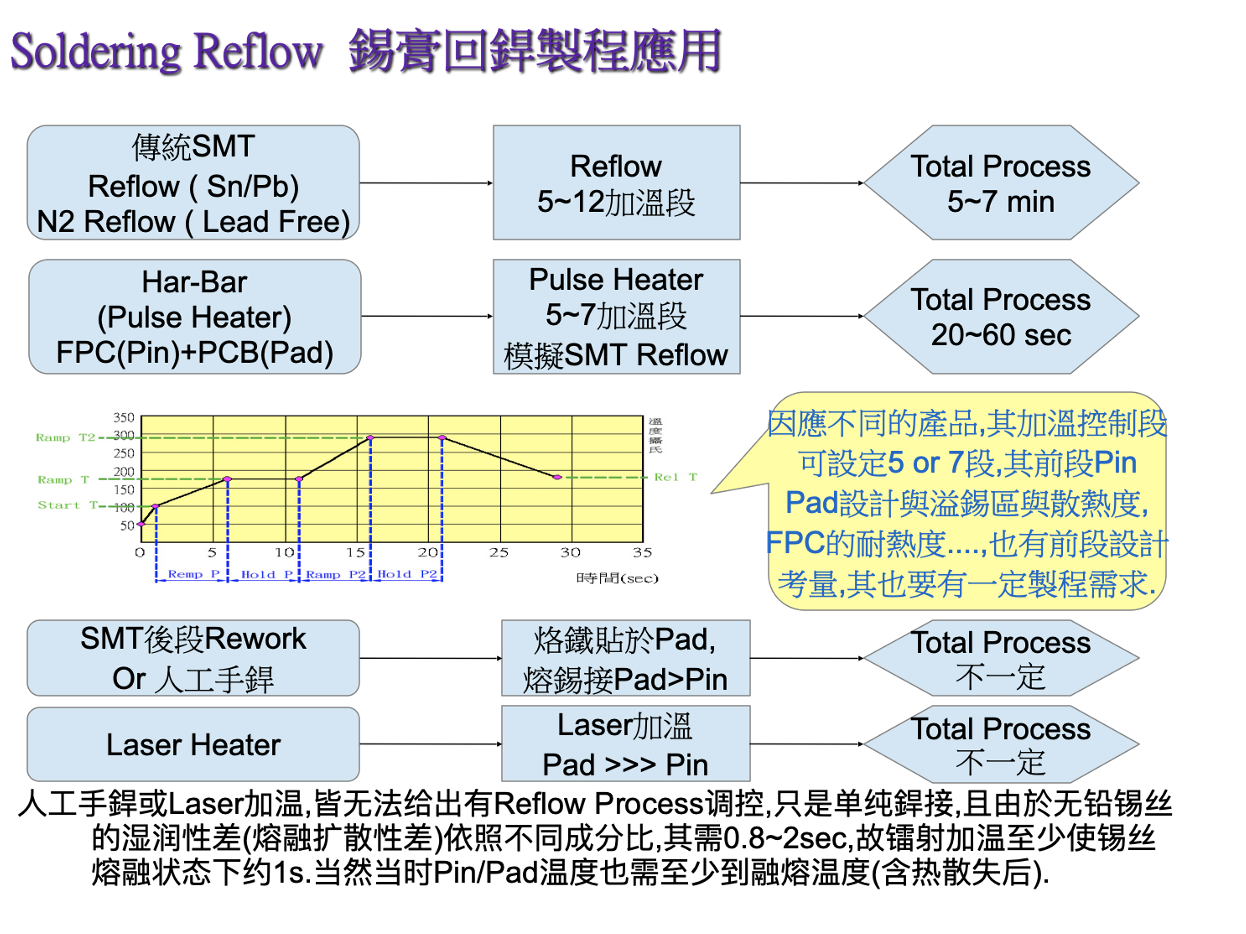
下面单独介绍下Flux的作用
Flux作用為何??作用温度范围為何?? Flux越多越好??
a. Flux助銲剂如其名是帮助銲接,其主要作用在於利用其酸性特质清除銲接金属表面污染物达到助銲效果,当然效果佳=活性好=酸度高=腐蚀性强,故一般而言有,无机酸>天然松香 >人工松香,若銲接后残留於外部或锡銲内部,长期温湿氧化条件下是会有问题的,中等效能(天然松香)可能需要銲接后以溶剂或水洗.用於Reflow条件下可用,因其残留Flux会因长时间作用温度下挥发.但一般锡丝用於Rework or 雷射点銲无此条件,大部分用人工松香(免洗). Flux以松香為主体(Other醇类,胺类,有机酸..),且现今不允许卤性物质。
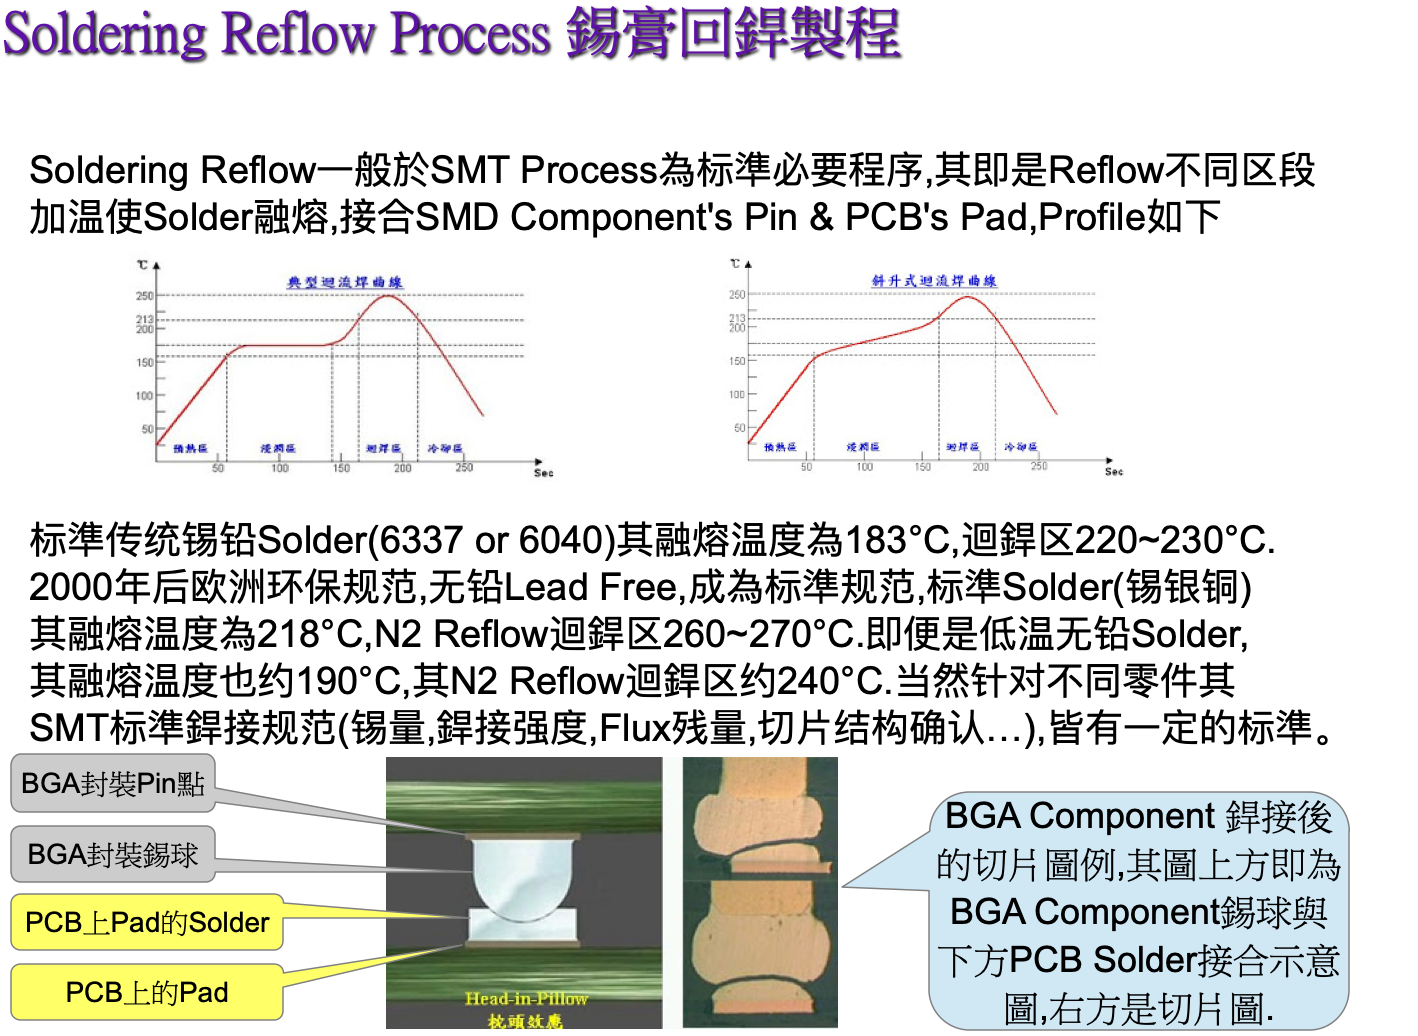
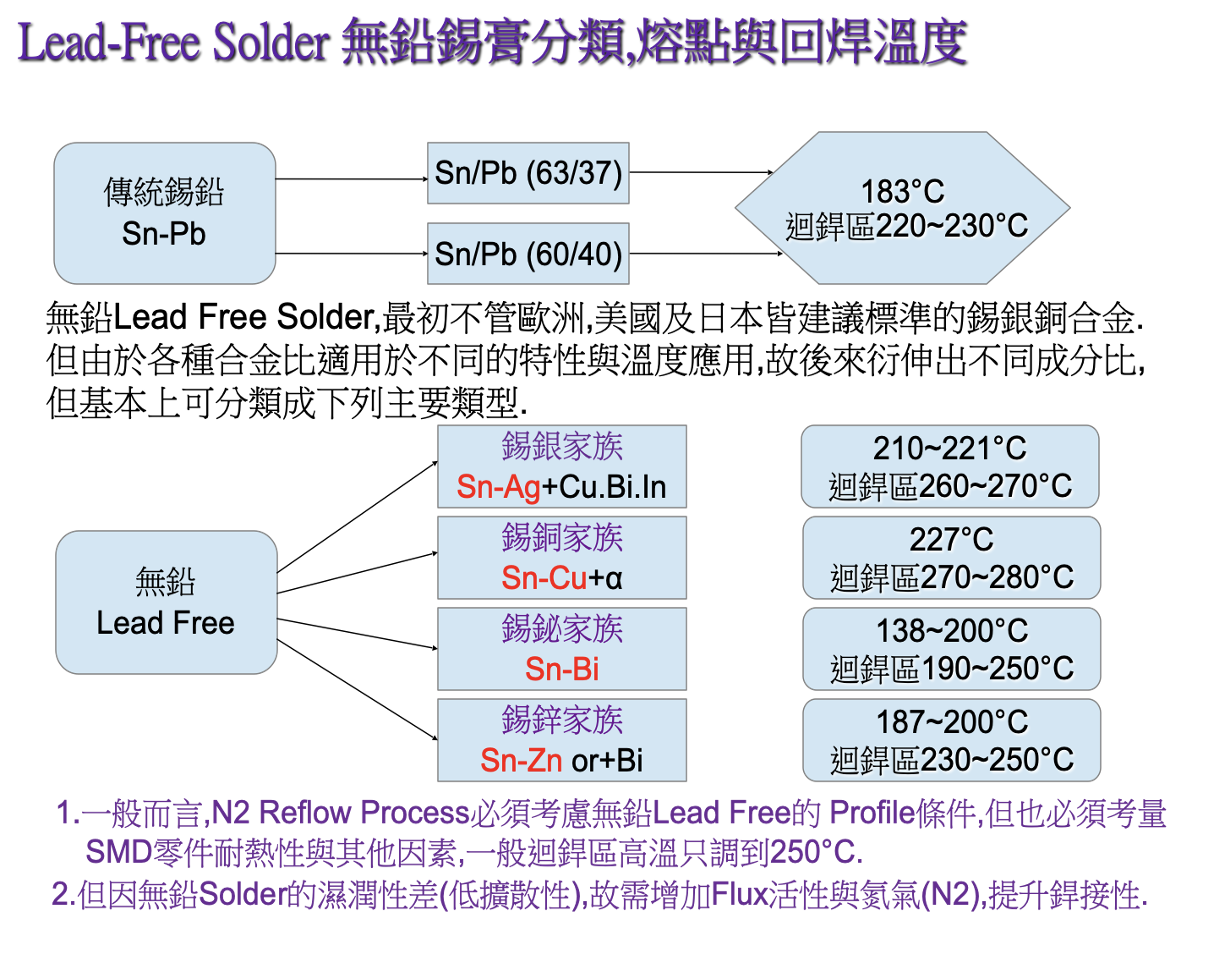
b.传统Sn/Pb(183°C), 其工作温度约150°C以上,标準无铅Solder (218°C)170°C以上,基本上即在融熔温度前工作,且考量常温时的活性不能是高的。
c. Flux当然不是越多越好,於标準Reflow Process其大部分会作用挥发,若残留於銲接处外缘或锡銲内部,其会影响强度与未来腐蚀问题.(人工手銲or雷射点銲条件不同需注意)
2. 最佳迴銲温度(Sn/Pb 230°C or Sn/Ag/Cu 270°C)若未到达会有何影响???
以Sn/Ag/Cu為例,170~215°C的浸润区,其Flux活化作用.迴銲区215>250>215°C其大部分溶剂(Flux活性剂...)作用挥发,其接合金属材质於冷却固化后,其强度才可预期。
Ps:依人工手銲也是先设定Constant Heater 330°C,将洛铁头接於Pad处,人工送锡熔融后接合Pad>Pin,而雷射加热加延迟时间,其Start+ParkingTime的前后温度差,与Start点温度為何??Parking Time后高点温度為何??何温度最适合??也要一併考量。
3. Soldering Reflow后的检测考量点為何???
依照SMT标準规范,以目前銲接FPC+FPC的Pin/Pad接合也应该是一体适用,而目前只专注的烫伤,锡量,短路or空銲问题,只是最基本的,其电性阻值,銲接强度,耐久环境测试,破坏性测试(切片结构)...皆须考量,故以Hot-bar加温也须搭配製程全面性考量。
- 上一篇:Bonding 工艺介绍——ZaX(篇幅一)
- 下一篇:激光焊锡工作原理及工作方式

-
光纤激光打标机包装营销背后隐藏的行业趋势 [2021-08-16]
如果说营销是一场秀,那么光纤激光打标机包装营销就是具想象力的秀场。包装营销不只是光纤激光打标机说明书,还是一个流动的推广平台,是重视品牌营销的重点。在消费升级的时代,越来越多的公司想从转换光纤激光打标机的包装入手,打造出适合消费需求的光纤激光打标机包装。以前大多企业普遍不怎么追求包装,但随着通过包装的光纤激光打标机取得不错的成绩后,许多品牌又开始致力于产品包装营销的营造。包装营销不能够随意跟风,而
-
激光焊接机选择的方法有哪些呢 [2022-09-23]
如今,越来越多的人使用激光焊接机。但是,就设备本身而言,不同的设备意味着不同的效果。但是对于需要激光焊接机的商家来说,价格越高,设备越好吗?当然不是。如何选择激光焊接机?让我们具体介绍一下。在选择激光焊接机之前,商家需要考虑的是设备能否满足企业采购后的生产需求,也就是说加工效果能否满足。只要满足这两点,就是企业需要的设备。如何选择激光焊接机?对于激光焊接机的厂家来说,不同的价格对应于髙端和低端的设
-
激光焊接原理 [2022-04-21]
激光焊接采用激光作为焊接热源,机器人作为运动系统。激光热源的特殊优点是它具有非凡的加热能力,可以将大量的能量集中在非常小的作用点上,因此它具有能量密度高、加热集中、焊接速度快、焊接变形小等特点,可实现薄板的快速连接。当激光斑点上的功率密度足够大(>106W/cm2)时,金属在激光照射下迅速加热,其表面温度在很短的时间内升高到沸点,金属气化。金属蒸气以一定的速度离开金属熔池表面,产生熔化金属的