
Bonding 工艺介绍——ZaX(篇幅一)
PCB 固定座(JIG)设计及材质选择,以及压合的位置; Thermode 之尺寸; FPC 的型式; PCB 的尺寸及线路 Layout 的情形; PCB Pad 沾锡量及大小而定; 压力的设定; 温度、时间参数设定。
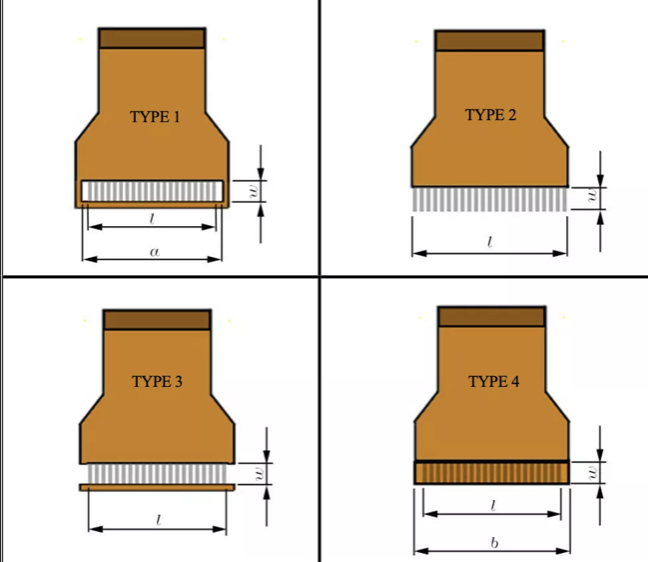
FPC 的型式
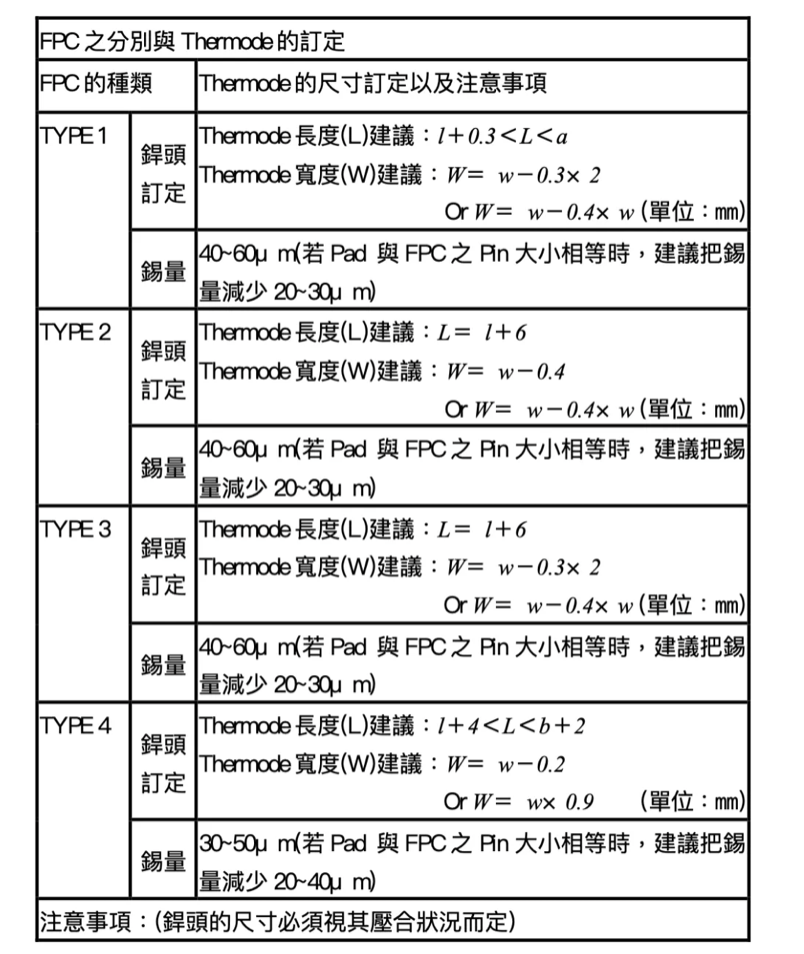
Thermode 之尺寸
若其 PCB 上的 Pad 长度比 FPC 长度要长时,此时其多馀的区域可作为溢锡区,如右图所示。
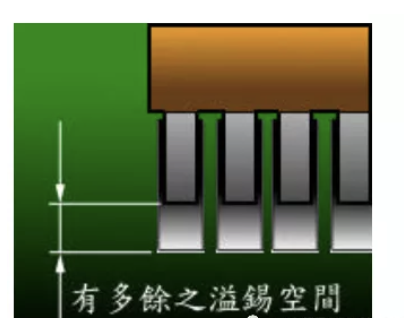 因此考虑加大 Thermode 宽度 尺寸,相对的可以减少压合温度及时间。
在压合 Type 1, Type 2, Type 3 时,若不考虑 Thermode 沾锡的问题时,可以不使用 PI膜 直接压合,此压合的优点为锡点较亮外观美;缺点是 Thermode 易沾锡而造成下一片锡量 变多(量少,并不造成压合后有短路风险)。
在压合时需注意压合位置的高度问题,尽量避免压合位置有因绝缘漆 而造成高矮有差的状况,以及避免压合面处或周围的地方有零件造成零件损坏及压合不良。
当压合之 PCB 的线路设计有过于复杂以至于影响压合时之传热情形 时,视情况而需加大热压头尺寸。
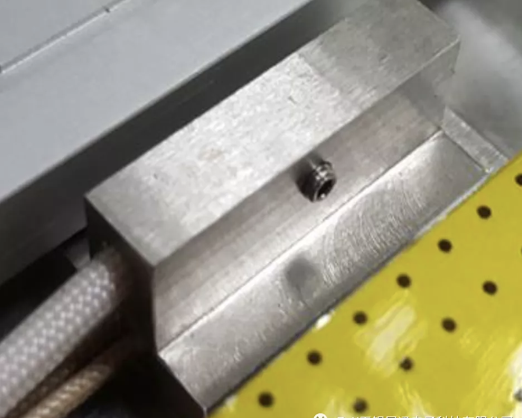
若PCB散热严重,此时可以设计使用下加热方式。将CDM更换成钢,增加专用加热棒和测温线,采用下加热模式给底部治具预加热。
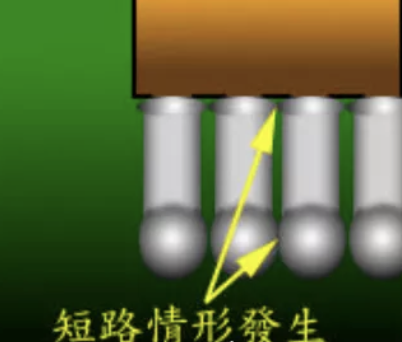
当压合之FPC 时,可能会有锡珠溢出,小锡珠会造成外观不 良,而大锡珠则有可能会造成外部短路的情形。

-
激光打标机品质和服务该留意哪个 [2021-08-16]
承诺服务的激光打标机厂家格外多,在此类厂家中制作的激光打标机各类品相价钱和品质都好坏不一。一些厂家服务品质水准有限制,一般来说产品品质和厂家服务该是双管齐下,共同发展的,但各位总会碰见问题,那究竟激光打标机品质和服务该留意哪个呢?状况要分辨,并不是激光打标机品牌的厂家就对每一件激光打标机的制作格外在行,观察一个就可以对这个区域的激光打标机产品产业有一个大致的了解。各位在选择购买激光打标机的时候,或
-
冷焊机和激光焊机二者的区别 [2022-02-18]
但如果谈到冷焊机和激光焊机的区别,一定有些人不能很清楚地理解,以下小编向您介绍冷焊机和激光焊机的区别和特点,帮助您了解两种焊接设备的区别。一、激光焊机与冷焊机的区别。1.原则上的差异。冷焊机的原理是利用充电电容,在10-3~10-1秒的周期内,在10-6~10-5秒的超短时间内放电。电極材料与工件的接触部分会瞬间加热到8000°C~10000°C,等离子熔融金属会通过冶金过渡到工件表面。冷焊机主要
-
一起来分析影响激光焊锡机点焊质量的因素 [2021-09-17]
从1960年科学家发明的苐一束激光束开始,人们就已经把激光加工作为科学生产力。 近年来,激光加工技术具有加工灵活、有利于提高生产效率的特点,因此在工业领域应用成熟而广泛。 激光焊接是一种利用高能量密度激光束作为热源的髙效精密焊接方法,与激光切割、激光打标一起构成了激光加工技术的“三驾马车”。 但是,与激光切割和激光打印相比,激光焊接的发展时间相对较短,工艺难度也较大。 其中,影响激光锡焊机点